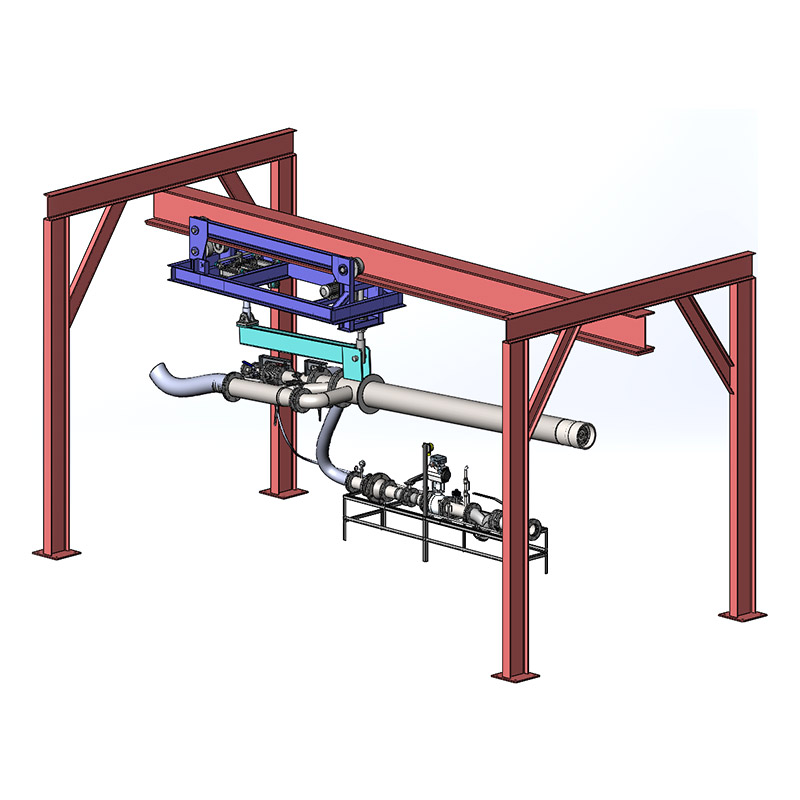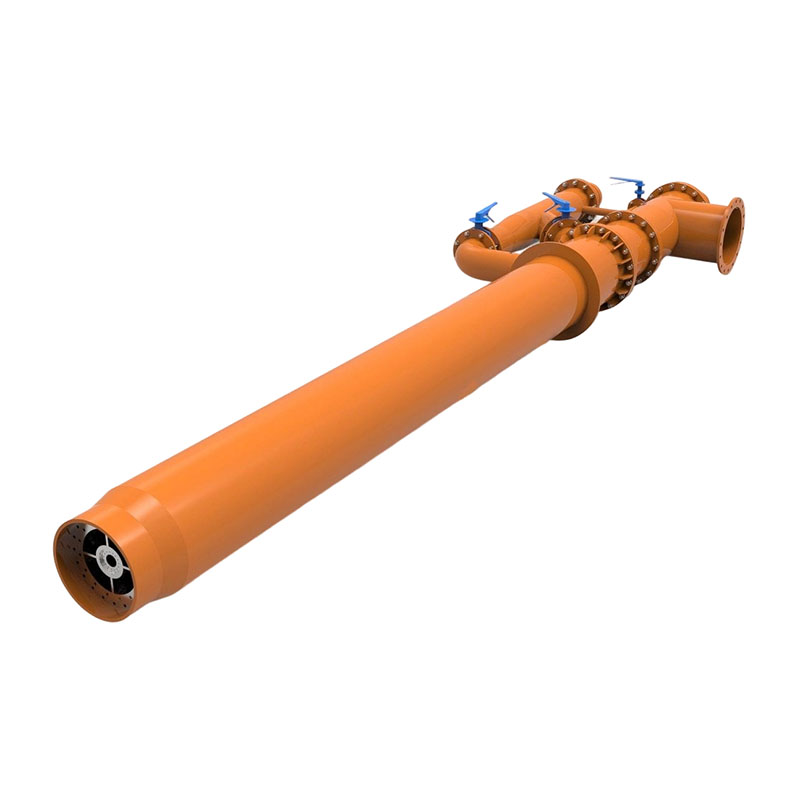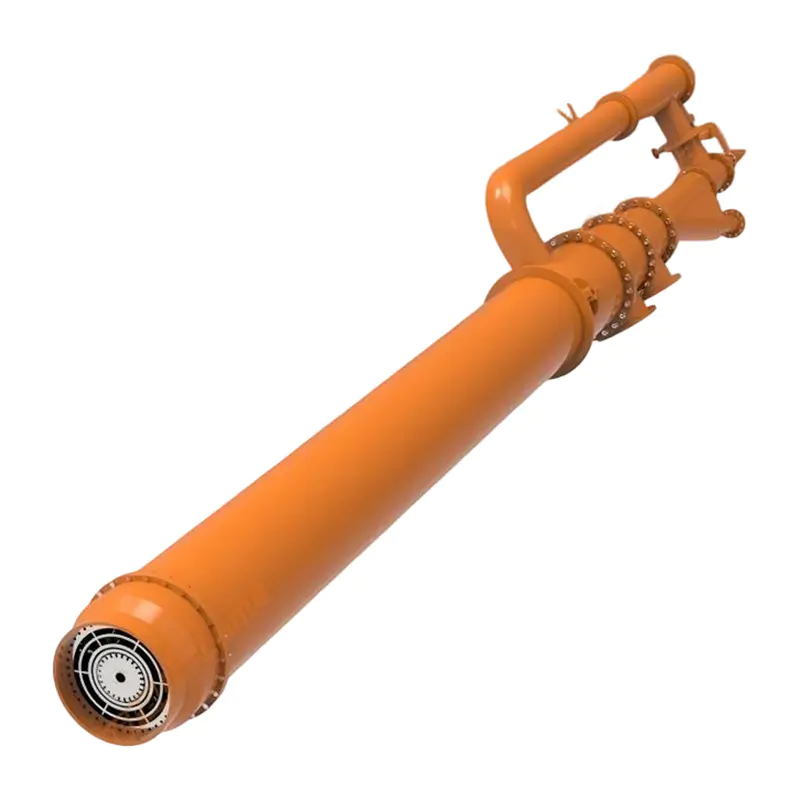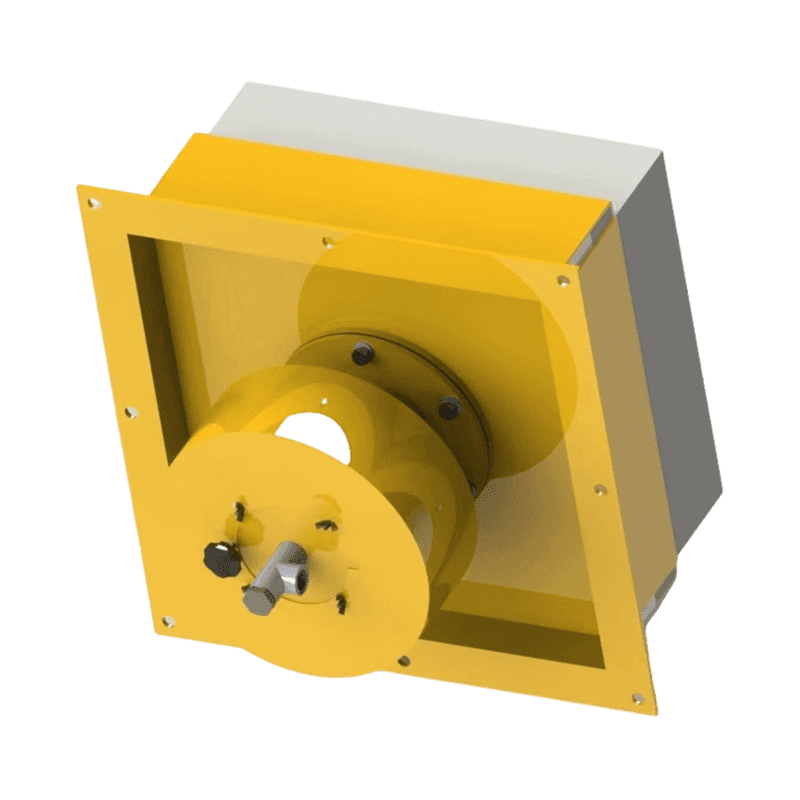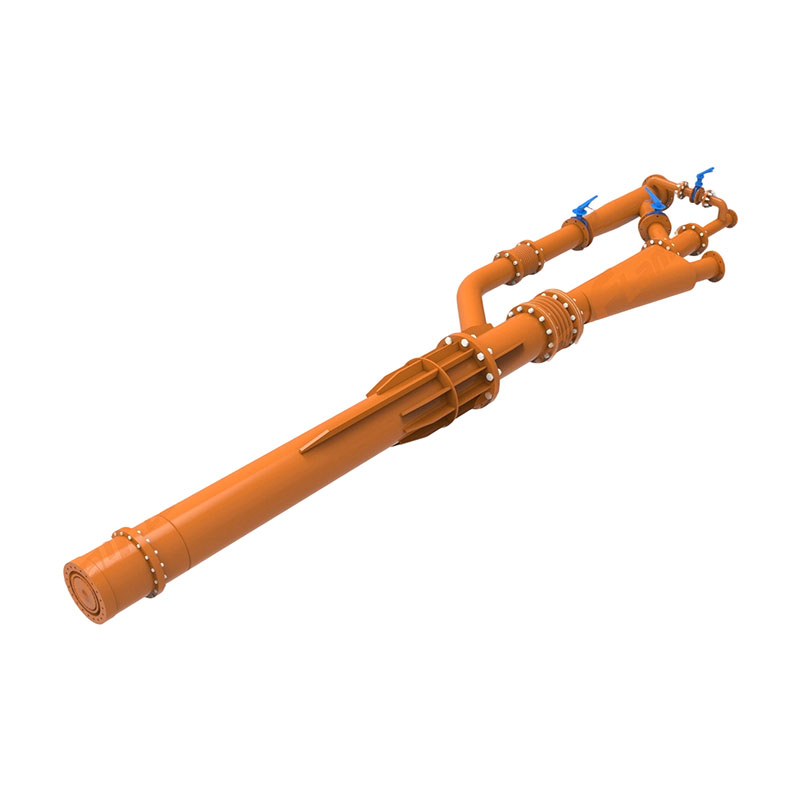

A queimador de forno de aquecimento é o principal componente de combustão de qualquer forno industrial ou comercial – ele converte combustível e ar em uma chama controlada que gera a energia térmica necessária para aquecer metal, vidro, cerâmica ou gases de processo a temperaturas alvo precisas. Todos os outros aspectos do desempenho do forno – eficiência energética, uniformidade de temperatura, rendimento, conformidade de emissões e custo operacional – são determinados diretamente pela seleção, configuração e manutenção do queimador.
Nos sistemas de aquecimento industrial, o desempenho do queimador não é marginal. Um queimador de forno mal selecionado ou mal conservado pode desperdiçar 15–30% da entrada de combustível como calor não recuperado, empurram as emissões de NOx acima dos limites regulamentares e causam não uniformidade de temperatura que destrói o produto. Por outro lado, um queimador de alta eficiência devidamente especificado pode reduzir o consumo de combustível em 20–40% em comparação com projetos atmosféricos mais antigos, reembolsando seu custo de capital dentro de 12 a 24 meses em operações de alta utilização.
O tipo de queimador determina o formato da chama, a taxa de liberação de calor, o perfil de emissão e a compatibilidade com a aplicação do forno. As principais categorias utilizadas em fornos de aquecimento industrial são:
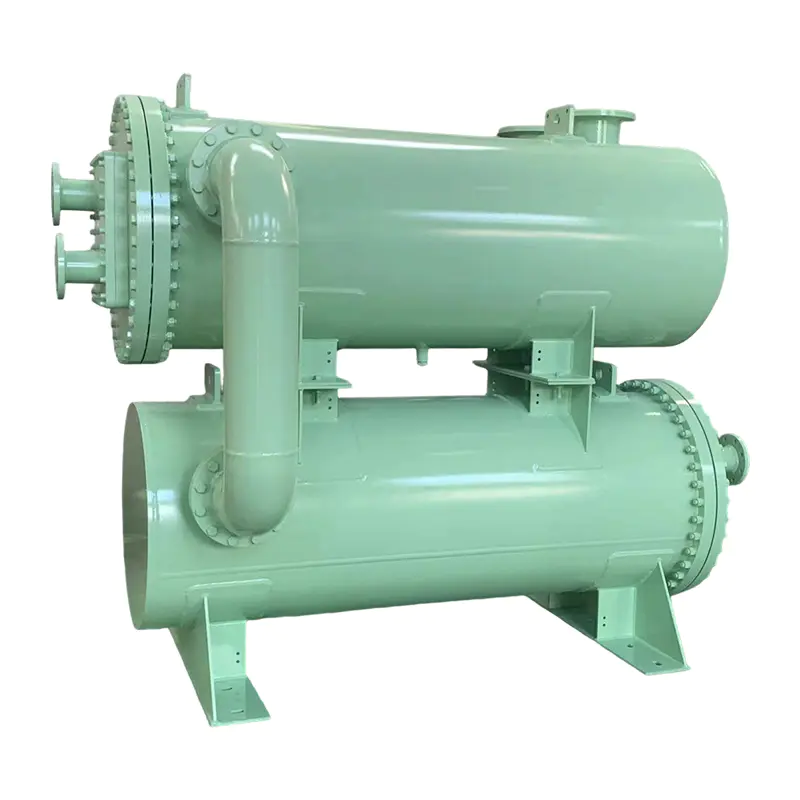
Os queimadores recuperativos incorporam um trocador de calor embutido (recuperador) que pré-aquece o ar de combustão que entra usando gases de combustão de exaustão. Pré-aquecer o ar para 400–600°C pode reduzir o consumo de combustível 25–35% em comparação com queimadores de ar frio com a mesma potência. Eles são a escolha mais comum de alta eficiência para fornos contínuos que operam acima de 800 °C, como fornos de forjamento e tratamento térmico.
Os queimadores regenerativos funcionam em pares, disparando e exaustando alternadamente através de meios cerâmicos de armazenamento de calor (regeneradores). As temperaturas de pré-aquecimento do ar podem atingir 800–1.000°C , reduzindo o consumo de combustível em até 50–60% em aplicações de temperaturas muito altas (acima de 1.100 °C), como fornos de fusão de vidro e fornos reverberatórios de alumínio. A compensação é um custo de capital mais elevado e controlos mais complexos.
Nos queimadores de tubo radiante, a combustão ocorre dentro de um tubo cerâmico ou metálico selado, e o calor é transferido para a carga do forno inteiramente por radiação. Isso isola a atmosfera de combustão da atmosfera do forno – essencial para recozimento brilhante, cementação e outros processos de tratamento térmico sensíveis à atmosfera, onde o contato direto com a chama oxidaria ou contaminaria a peça de trabalho.
Queimadores de chama plana espalham a combustão por uma chama larga em forma de disco que envolve a parede da fornalha ou lareira. Este projeto reduz o pico de temperatura da chama – o principal fator da formação térmica de NOx – enquanto mantém um alto fluxo de calor. Queimadores modernos de chama plana podem atingir emissões de NOx abaixo 30mg/Nm³ em plena capacidade, atendendo a regulamentações de qualidade do ar cada vez mais rigorosas na Europa e na América do Norte.
Os queimadores de oxicombustível substituem o ar de combustão por oxigênio puro ou enriquecido, eliminando o lastro de nitrogênio que transporta o calor utilizável. As temperaturas da chama podem exceder 2.800°C , permitindo taxas de transferência de calor muito altas e reduzindo o volume de gases de combustão em até 75%. Eles são padrão na fusão de vidro, fusão de sucata de alumínio e certas operações de reaquecimento de aço onde é necessária intensidade térmica máxima.
Combinar o tipo de queimador com a aplicação do forno é a decisão de seleção mais importante. A tabela abaixo resume os principais parâmetros para cada categoria principal de queimadores.
| Tipo de queimador | Temperatura de pré-aquecimento do ar. | Economia de combustível versus ar frio | Aplicação Típica | Custo relativo de capital |
|---|---|---|---|---|
| Ar Frio (Atmosférico) | Ambiente | Linha de base | Fornos de baixa temperatura (<600 °C) | Baixo |
| Recuperativo | 400–600°C | 25–35% | Forjamento, tratamento térmico | Médio |
| Regenerativo | 800–1.000°C | 50–60% | Derretimento de vidro, alumínio | Alto |
| Tubo Radiante | Varia | 15–30% | Tratamento térmico da atmosfera | Médio–High |
| Chama plana / Baixo NOx | Ambiente–300 °C | 10–20% | Laminadores, cerâmica | Médio |
| Oxi-combustível | N/A (O₂ puro) | 40–60% (apenas combustível) | Derretimento de vidro e sucata | Muito alto |
Compreender a anatomia interna de um queimador de forno ajuda os engenheiros a diagnosticar falhas, especificar substituições e avaliar opções de atualização.
O bloco queimador refratário, ou quarl, é o inserto cerâmico cônico ou cilíndrico através do qual a chama sai para a câmara do forno. Ele estabiliza a raiz da chama, protege o corpo metálico do queimador do calor radiante e molda a geometria inicial da chama. A seleção do material – alta alumina, carboneto de silício ou sílica fundida – é compatível com a temperatura operacional; blocos para fornos acima de 1.200 °C normalmente requerem ≥90% de conteúdo de Al₂O₃ .
O bico de combustível controla a velocidade de injeção de combustível, o padrão de distribuição e a atomização (para combustíveis líquidos). A geometria do bico determina se a mistura com ar é pré-misturada (combustível e ar combinados antes da chama), parcialmente pré-misturada ou apenas por difusão (a mistura ocorre na frente da chama). Projetos pré-misturados alcançam reduzir emissões de NOx e CO mas requerem um gerenciamento de pressão mais cuidadoso para evitar flashback.
O registro de ar controla a vazão e o padrão rotacional do ar de combustão que entra no queimador. Um redemoinho transmite momento angular ao fluxo de ar, criando uma zona de recirculação na raiz da chama que estabiliza a combustão, melhora a mistura ar-combustível e amplia a faixa operacional estável do queimador. Número de redemoinho — um parâmetro adimensional — normalmente varia de 0,4 a 1,5 em queimadores de aquecimento industrial; valores mais altos produzem chamas mais curtas e mais largas.
A ignição confiável e o monitoramento contínuo da chama são essenciais para a segurança. A maioria dos queimadores industriais usa um dispositivo de ignição de alta tensão (10.000–15.000 V) para ignição e um scanner UV ou haste de ionização para detecção de chama. O controlador de proteção contra chama deve detectar a perda de chama e fechar a válvula de corte de segurança de combustível dentro 4 segundos de acordo com EN 746-2 e normas equivalentes — um requisito que não é negociável em instalações com certificação de segurança.
O ventilador de ar de combustão (tiragem forçada) fornece ar com pressão e vazão corretas em toda a faixa de queima do queimador. Um controlador de proporção — mecânico (válvulas com conexão cruzada) ou eletrônico (medidores de fluxo de massa com controle PLC) — mantém a proporção combustível/ar dentro de uma faixa estreita. Excesso de ar de 5–15% acima da estequiometria é típico para queimadores de gás natural; maior excesso de ar desperdiça combustível ao aquecer nitrogênio, enquanto ar insuficiente causa combustão incompleta, formação de CO e fuligem.
Os queimadores dos fornos de aquecimento são projetados para combustíveis específicos. Trocar de combustível sem reprojetar o queimador é um erro comum e caro.
A seleção do queimador requer um processo de engenharia estruturado. Pular etapas leva a queimadores superdimensionados que têm ciclo curto, queimadores subdimensionados que limitam o rendimento ou designs incompatíveis que criam violações de emissões.
Um queimador sem controle de combustão eficaz não consegue manter a uniformidade da temperatura, otimizar o consumo de combustível ou responder com segurança a perturbações do processo. Os sistemas modernos de queimadores de fornos usam uma das três abordagens de controle:
A abordagem mais simples e barata. O queimador acende na capacidade máxima e desliga quando o ponto de ajuste é atingido, alternando repetidamente. Adequado apenas para fornos descontínuos com resposta térmica lenta, onde a temperatura excede ±10–20 °C é aceitável. A alta contagem de ciclos acelera o desgaste dos componentes do queimador e das válvulas de segurança.
O queimador opera em fogo alto (normalmente 100% da capacidade) ou fogo baixo (25–40% da capacidade), alternando entre os dois com base na temperatura do forno. Isto reduz a frequência dos ciclos e o choque térmico em comparação com o controle liga/desliga, e é a abordagem mais comum em fornos industriais de médio porte.
O controle modulante é a opção de maior eficiência , ajustando continuamente a taxa de disparo do queimador do mínimo ao máximo em resposta a um controlador de temperatura PID. Combinados com controle eletrônico de proporção (ajustando proporcionalmente os fluxos de gás e ar), os sistemas modulantes mantêm a temperatura dentro de ±2–5 °C do ponto de ajuste e minimizar o excesso de ar em todo o alcance de tiro, otimizando a eficiência de combustível em todos os níveis de carga.
As emissões de óxido de nitrogênio (NOx) dos queimadores dos fornos de aquecimento são regulamentadas globalmente e estão aumentando. Duas tecnologias dominam agora o aquecimento de fornos de baixa emissão acima de 1.000 °C:
O ar ou o combustível são introduzidos em vários estágios, criando deliberadamente zonas ricas e pobres em combustível que evitam os picos de temperatura da chama. Ao manter as temperaturas locais da chama abaixo do limite térmico de NOx de aproximadamente 1.500°C , os queimadores de combustão escalonada podem reduzir o NOx em 40–60% em comparação com projetos convencionais, mantendo a mesma produção de calor.
No modo de oxidação sem chama, o combustível e o ar são injetados em alta velocidade em uma câmara do forno já acima da temperatura de autoignição do combustível (~600 °C para gás natural). Os jatos de alto impulso arrastam grandes volumes de gases quentes da fornalha antes do início da combustão, diluindo os reagentes e distribuindo a liberação de calor por um volume muito maior. Isto elimina a chama visível e mantém as temperaturas de pico de combustão abaixo 1.300°C — reduzindo drasticamente o NOx para níveis tão baixos quanto 5–15 mg/Nm³ . O benefício adicional é a excepcional uniformidade de temperatura em toda a carga do forno, geralmente dentro de ±5 °C.
A maioria das falhas nos queimadores dos fornos de aquecimento são evitáveis através de manutenção sistemática. Paradas não planejadas de queimadores em operações contínuas de fornos podem custar de US$ 10.000 a US$ 100.000 por hora em perda de produção, dependendo do setor. Um programa de manutenção estruturado deve incluir os seguintes intervalos:
| Intervalo | Tarefa de Manutenção | Objetivo |
|---|---|---|
| Diariamente | Verifique o gás de combustão O₂ / CO através do analisador | Verifique a taxa de combustão; pegar deriva cedo |
| Semanalmente | Inspecione a intensidade do sinal do scanner de chama | Garantir detecção confiável de chamas; evitar viagens incômodas |
| Mensalmente | Eletrodo de ignição limpo; verifique o centelhador | Evitar falha de ignição; mantenha uma folga de 3–4 mm |
| Trimestralmente | Inspecione o bocal do queimador quanto a incrustações/bloqueio | Restaure a distribuição correta de combustível e o formato da chama |
| Anualmente | Desmontagem completa do queimador; substitua as vedações e o bloco refratário | Evitar falhas inesperadas; restaurar o desempenho como novo |
| Anualmente | Testar e certificar válvulas de corte de segurança | Conformidade regulatória; evitar vazamento de gás e risco de explosão |
A análise de combustão – medição de gases de combustão O₂, CO, CO₂ e temperatura – é a ferramenta de diagnóstico mais econômica disponível. Uma leitura de O₂ do gás de combustão de mais de 3–5% acima do ponto de ajuste alvo em um queimador de gás natural normalmente indica infiltração de ar, desvio do controlador de proporção ou bico de combustível bloqueado, cada um dos quais pode ser corrigido em minutos se detectado precocemente, mas pode exigir a substituição completa do queimador se não for resolvido por semanas.
Conhecer a assinatura de cada modo de falha permite uma identificação mais rápida da causa raiz e reduz o tempo médio de reparo.
As metas de descarbonização na fabricação de aço, alumínio, vidro e cerâmica estão impulsionando o rápido desenvolvimento de queimadores de fornos de aquecimento de próxima geração. Três direções estão recebendo mais investimento:
Muitos fabricantes de queimadores agora oferecem designs "prontos para hidrogênio", capazes de queimar misturas de gás natural/hidrogênio até 30% H₂ por volume sem modificação de hardware. Acima de 30%, medidas de proteção contra retorno de chama — como corta-chamas, redução do diâmetro do bico e aumento da queda de pressão no lado do ar — tornam-se necessárias. A mistura a 20% de H₂ reduz as emissões de CO₂ em aproximadamente 7% por unidade de calor entregue , refletindo o menor teor de carbono do hidrogênio e a maior temperatura da chama.
Vários fabricantes demonstraram combustão estável de 100% de hidrogênio em queimadores de fornos industriais em escala piloto. Os principais desafios de engenharia incluem o gerenciamento do Velocidade de chama laminar 2,4× mais rápida de hidrogênio (comparado ao metano) e controlando níveis elevados de vapor de água na atmosfera do forno, o que pode afetar a qualidade da superfície em aplicações de reaquecimento de aço. A implantação comercial está a acelerar para 2025–2030.
Fornos híbridos que combinam queimadores a gás para aquecimento em massa com elementos de resistência elétrica para manutenção precisa da temperatura final estão emergindo como um caminho prático de descarbonização a curto prazo. Os queimadores lidam com eficiência com a fase de alta entrada de calor, enquanto o sistema elétrico elimina as emissões de combustão durante a fase de retenção sensível. Esta abordagem pode reduzir as emissões totais de CO₂ relacionadas com a combustão em 30–50% sem o risco da cadeia de abastecimento de uma mudança total para o hidrogênio ou da eletrificação total.

 Fabricantes de equipamentos térmicos e de combustão de alto desempenho OEM/ODM