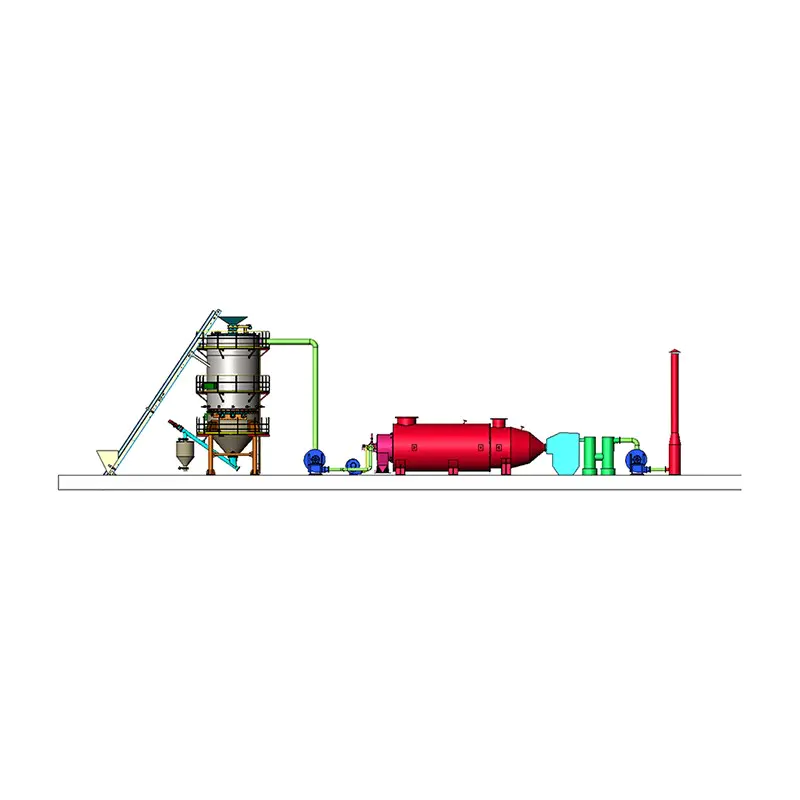

A gaseificador de biomassa é um reator termoquímico que converte materiais orgânicos sólidos – como lascas de madeira, resíduos agrícolas, cascas de arroz ou resíduos sólidos urbanos – em uma mistura de gás combustível chamada syngas (gás de síntese). Esta conversão ocorre em altas temperaturas, normalmente entre 700°C e 1.200ºC (1.292°F–2.192°F) , em um ambiente controlado e com oxigênio limitado. O gás de síntese resultante é composto principalmente de monóxido de carbono (CO), hidrogênio (H₂), metano (CH₄), dióxido de carbono (CO₂) e nitrogênio (N₂) e pode ser usado diretamente para calor, geração de eletricidade ou como matéria-prima química.
Ao contrário da combustão, que queima completamente o combustível para produzir calor e gases de escape, a gaseificação converte a energia armazenada na biomassa sólida num combustível gasoso versátil com 60–80% de eficiência de gás frio em sistemas bem projetados. Isto torna os gaseificadores de biomassa uma tecnologia chave em energia renovável, redução de resíduos e estratégias de eletrificação rural em todo o mundo.
A gaseificação não é uma reação única, mas uma sequência de estágios termoquímicos sobrepostos. A compreensão desses estágios esclarece por que o projeto do gaseificador, o controle de temperatura e a preparação da matéria-prima são importantes para a qualidade da produção.
À medida que a biomassa entra no gaseificador, a umidade é eliminada em temperaturas de até 200°C . O teor de umidade da matéria-prima deve idealmente estar abaixo 20% em peso ; a matéria-prima úmida acima de 30% de umidade reduz significativamente a qualidade do gás de síntese e a eficiência do gás frio. É por isso que a pré-secagem é uma etapa padrão nas plantas industriais de gaseificação de biomassa.
Entre 200°C e 700°C , a biomassa se decompõe termicamente na ausência de oxigênio em gases voláteis (CO, H₂, CH₄, alcatrão), carvão (carbono sólido) e cinzas. Este estágio libera cerca de 70-80% da matéria orgânica como voláteis, deixando para trás um carvão rico em carbono que participa de reações posteriores.
Uma quantidade controlada e subestequiométrica de ar, oxigênio ou vapor é introduzida como agente gaseificador. Ocorre combustão parcial de carvão e voláteis, gerando o calor necessário para sustentar todas as outras reações. As temperaturas nesta zona atingem 900°C–1.200°C . A razão de equivalência (ER) - a relação entre o ar real fornecido e a necessidade estequiométrica de ar - é normalmente mantida em 0,20–0,35 para gaseificação de biomassa.
Na zona de redução, o carvão quente reage com CO₂ e H₂O (vapor) através de reações endotérmicas para produzir CO e H₂ – os principais componentes combustíveis do gás de síntese. As principais reações são:
O gás de síntese resultante de um gaseificador de corrente descendente soprado por ar normalmente contém 18–22% CO, 15–20% H₂, 1–5% CH₄, 9–12% CO₂, e o nitrogênio restante, produzindo um poder calorífico inferior (LHV) de aproximadamente 4–6 MJ/Nm³ .
O projeto do gaseificador determina a flexibilidade da matéria-prima, a produção de alcatrão, a qualidade do gás de síntese e a escalabilidade. Cada configuração possui uma lógica operacional e um aplicativo de destino distintos.
A biomassa é alimentada por cima e o agente gaseificante entra por baixo, movendo-se para cima (fluxo em contracorrente). O gás de síntese sai do topo e passa pela zona de pirólise, coletando grandes quantidades de alcatrão – normalmente 30–150 g/Nm³ . Embora os gaseificadores de corrente ascendente tolerem matéria-prima com alta umidade (até 60%) e tenham alta eficiência térmica, o alto teor de alcatrão torna a limpeza do gás de síntese cara e limita as aplicações à combustão direta em caldeiras, em vez do uso no motor.
Tanto a biomassa quanto o agente gaseificador fluem para baixo (cocorrente), e o gás de síntese passa pela zona de oxidação de alta temperatura antes de sair. Esta configuração quebra termicamente a maioria dos alcatrões, resultando em gás de síntese com teor de alcatrão muito baixo. 0,5–5 g/Nm³ — suficientemente limpo para fazer funcionar diretamente motores de combustão interna e turbinas a gás. Os gaseificadores downdraft são o tipo mais comum para geração de energia em pequena e média escala (10 kW a 1 MW) e são adequados para biomassa lenhosa uniforme e de baixa umidade.
Um leito de material inerte (areia ou olivina) é fluidizado pelo agente gaseificante, criando mistura intensa e distribuição uniforme de temperatura em todo o reator. Os gaseificadores de leito fluidizado borbulhante (BFB) e de leito fluidizado circulante (CFB) lidam com uma ampla variedade de matérias-primas, incluindo resíduos agrícolas, resíduos sólidos urbanos e materiais com alto teor de cinzas que bloqueariam sistemas de leito fixo. Eles operam em 750°C–900°C e são escaláveis para 50 MW térmicos e superiores , tornando-os a tecnologia preferida para grandes plantas industriais e de biomassa em escala utilitária. O conteúdo do alcatrão é intermediário – normalmente 10–40 g/Nm³ — exigindo limpeza posterior para aplicações de motor.
Biomassa finamente pulverizada (tamanho de partícula <0,1 mm) é injetada com oxigênio ou vapor em um reator de alta temperatura e alta pressão operando a 1.200°C–1.600°C e 20–80 bar. Os tempos de residência são muito curtos (segundos) e as altas temperaturas destroem praticamente todos os alcatrões e hidrocarbonetos, produzindo um gás de síntese muito limpo e de alta qualidade, adequado para a síntese Fischer-Tropsch de combustíveis líquidos. Os gaseificadores de fluxo arrastado são usados principalmente para produção em larga escala de gás natural sintético, metanol ou combustíveis de aviação e requerem uma infraestrutura significativa de preparação de matéria-prima.
| Tipo de gaseificador | Escala Típica | Conteúdo de alcatrão | Flexibilidade de matéria-prima | Melhor Aplicação |
|---|---|---|---|---|
| Cama Fixa Updraft | 10 kW–10 MW | 30–150 g/Nm³ | Alto (tolerante à umidade) | Calor direto/caldeiras |
| Cama Fixa Downdraft | 10 kW – 1 MW | 0,5–5 g/Nm³ | Médio (matéria-prima uniforme) | Potência do motor/grupo gerador |
| Leito fluidizado borbulhante | 1–50 MW | 10–40 g/Nm³ | Alto | CHP/calor industrial |
| Leito Fluidizado Circulante | 10–300 MW | 10–40 g/Nm³ | Muito alto | Energia em escala de serviço público |
| Fluxo arrastado | 50–1.000 MW | <0,1g/Nm³ | Baixo (somente partículas finas) | Sincombustível/produção química |
A escolha do agente gaseificador determina diretamente a composição do gás de síntese, o poder calorífico e o custo operacional. Cada opção envolve compensações significativas.
Nem toda biomassa é igualmente adequada para gaseificação. As propriedades da matéria-prima — teor de umidade, teor de cinzas, tamanho de partícula e densidade aparente — determinam qual tipo de gaseificador é apropriado e qual pré-tratamento é necessário.
Um gaseificador de biomassa não é uma tecnologia independente – é um componente central de um sistema energético. Seu valor depende de como o gás de síntese é utilizado. As aplicações a seguir representam os usos comercialmente mais maduros e de rápido crescimento:
O gás de síntese proveniente de gaseificadores de corrente descendente ou de leito fluidizado é limpo e alimentado em motores de ignição por centelha ou turbinas a gás para gerar eletricidade. Os sistemas combinados de calor e energia (CHP) podem alcançar eficiências energéticas globais de 70–85% quando tanto a produção elétrica (normalmente 25–35% de eficiência elétrica) quanto o calor recuperado são utilizados. Uma planta CHP de gaseificação de biomassa de 1 MW consumindo aproximadamente 1.000 kg/hora de cavacos de madeira pode fornecer eletricidade para cerca de 800 a 1.000 residências, ao mesmo tempo que fornece calor de processo para uma instalação industrial.
O gás de síntese pode ser queimado diretamente em fornos industriais, fornos e secadores como substituto do gás natural ou do diesel. Fábricas de cimento, olarias e instalações de processamento de alimentos na Índia, no Brasil e no Sudeste Asiático implantaram gaseificadores de biomassa para reduzir o consumo de combustíveis fósseis em 40–80% numa base de energia térmica, com períodos de retorno muitas vezes inferiores a três anos quando o gasóleo é substituído.
O gás de síntese de alta qualidade (CO H₂) de gaseificadores soprados com oxigênio ou vapor pode ser convertido em hidrocarbonetos líquidos por meio do processo Fischer-Tropsch, produzindo diesel sintético, combustível de aviação ou metanol. O projecto europeu BioTfueL e a fábrica sueca GoBiGas demonstraram este caminho à escala piloto e de demonstração, com fábricas BTL à escala comercial visando custos de produção de 0,80–1,20 euros por litro de equivalente diesel sintético.
A gaseificação a vapor da biomassa seguida por um reator de deslocamento água-gás e adsorção por oscilação de pressão (PSA) pode produzir hidrogênio com uma pureza de 99,99% . Quando a biomassa com captura e armazenamento de carbono (BECCS) é integrada, o processo pode atingir emissões líquidas de carbono negativas – produzindo hidrogénio enquanto remove o CO₂ atmosférico. Este caminho está a atrair investimentos significativos como parte das estratégias nacionais para o hidrogénio na UE, no Reino Unido e na Austrália.
Centrais eléctricas gaseificadoras de biomassa de pequena escala (5–100 kW) electrificaram milhares de aldeias na Índia, no Camboja e na África Subsariana, onde a extensão da rede não é económica. O Ministério de Energias Novas e Renováveis da Índia (MNRE) apoiou a instalação de mais de 500 sistemas gaseificadores de biomassa para o fornecimento de energia descentralizado, cada um servindo 50-200 famílias utilizando resíduos agrícolas disponíveis localmente.
O gás de síntese bruto de um gaseificador de biomassa contém contaminantes que devem ser removidos antes do uso em motores, turbinas ou reatores químicos. O alcatrão é o contaminante mais problemático – ele se condensa em tubulações, filtros e válvulas de motores, causando bloqueios e danos ao equipamento.
A gaseificação de biomassa é amplamente reconhecida como uma tecnologia energética de baixo carbono quando gerida com fontes sustentáveis de biomassa. Várias métricas ambientais demonstram suas vantagens:
Apesar do seu potencial significativo, os gaseificadores de biomassa enfrentam desafios práticos que devem ser enfrentados para uma operação confiável e de longo prazo em escala comercial.
A biomassa é inerentemente heterogênea. Variações na umidade, tamanho das partículas e composição química entre lotes causam flutuações na qualidade do gás de síntese e nos perfis de temperatura do gaseificador. Estabelecer uma cadeia de fornecimento de biomassa confiável durante todo o ano, dentro de um raio de transporte econômico (normalmente 50–100 km para matérias-primas de baixa densidade) é muitas vezes o desafio mais complexo de desenvolvimento de projetos.
A manutenção relacionada ao alcatrão – limpeza de trocadores de calor, filtros e componentes do motor – é responsável por 30–40% dos custos totais de operação e manutenção (O&M) em sistemas mal otimizados. Os projetos que subestimam os requisitos de gerenciamento de alcatrão frequentemente enfrentam paralisações não planejadas e custos excessivos.
O desempenho do gaseificador demonstrado em escala piloto nem sempre se traduz linearmente em sistemas maiores. A dinâmica do fluxo, os gradientes de temperatura e a eficiência do craqueamento do alcatrão mudam com o volume do reator, exigindo validação cuidadosa de engenharia em cada escala. Vários projetos de gaseificação de biomassa em escala comercial de alto perfil na Europa e na América do Norte foram abandonados ou significativamente adiados devido a problemas de expansão.
Os custos de capital instalados para sistemas de gaseificação de biomassa variam de aproximadamente US$ 2.000–5.000 por kW de produção elétrica para sistemas de pequena escala e US$ 1.500–3.000 por kW para grandes instalações de leito fluidizado — superior aos sistemas de combustão simples de capacidade equivalente. Os equipamentos de limpeza de gás de síntese (purificadores, filtros, reformadores catalíticos) normalmente representam 25–40% do custo total de capital.
A seleção de um gaseificador de biomassa envolve combinar a tecnologia com a matéria-prima, a escala e a aplicação de uso final. Os seguintes critérios de decisão fornecem uma estrutura prática:

 Fabricantes de equipamentos térmicos e de combustão de alto desempenho OEM/ODM