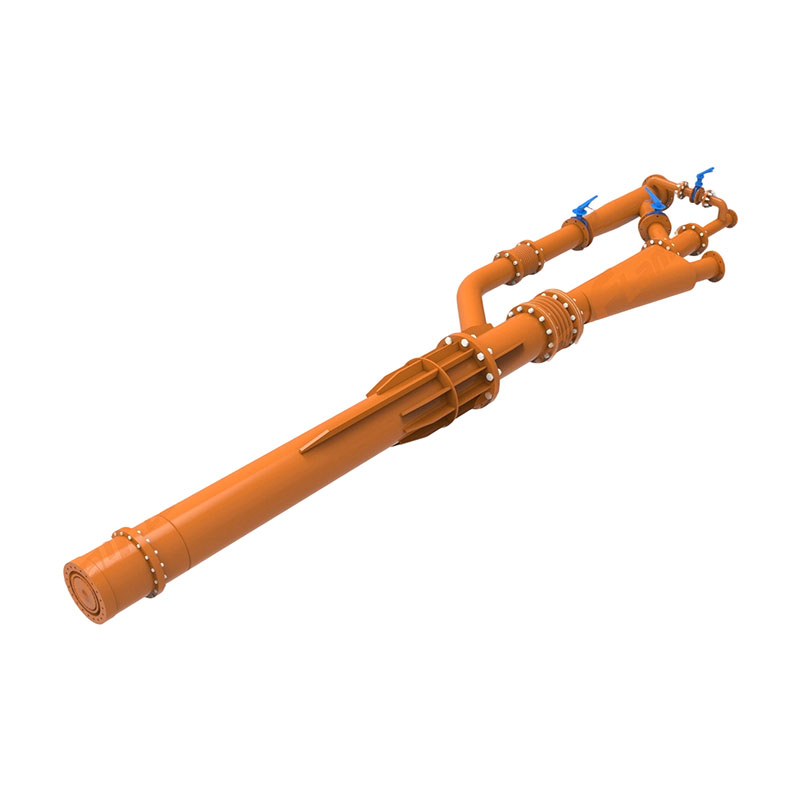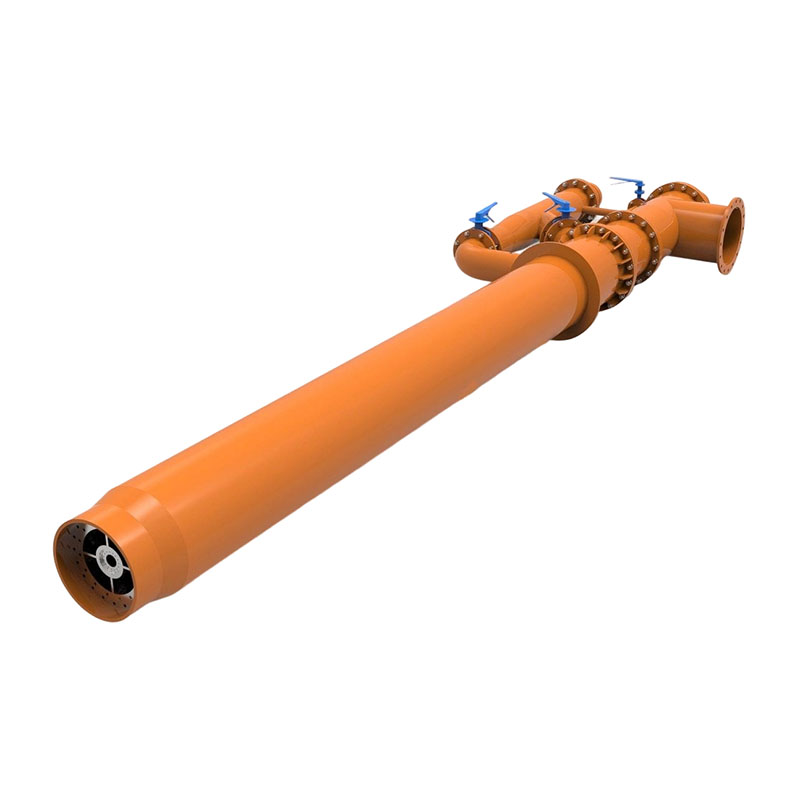

A Queimador de baixo NOx é um dispositivo de combustão projetado para minimizar a formação de óxidos de nitrogênio (NOx) durante a queima de combustível. Isto é conseguido controlando a temperatura da chama, organizando a introdução de ar ou combustível e otimizando o processo de mistura - normalmente reduzindo as emissões de NOx através de 30% a 80% comparado aos queimadores convencionais. Em aplicações industriais, como fornos rotativos, fábricas de cimento, caldeiras elétricas e aquecedores petroquímicos, os queimadores com baixo teor de NOx são a principal solução de hardware para atender a regulamentações ambientais rigorosas sem sacrificar a eficiência térmica.
NOx é um termo coletivo para óxido nítrico (NO) e dióxido de nitrogênio (NO₂). Esses gases são regulamentados globalmente porque contribuem para a formação de ozônio ao nível do solo, chuva ácida e partículas finas (PM2,5). Na União Europeia, a Diretiva de Emissões Industriais (IED) e o Documento de Referência das Melhores Técnicas Disponíveis (BREF) para a fabricação de cimento estabelecem limites de NOx em 200–500 mg/Nm³ (a 10% O₂). Nos Estados Unidos, os Padrões Nacionais de Emissão de Poluentes Atmosféricos Perigosos (NESHAP) da EPA e as regras estaduais sob a Lei do Ar Limpo impõem limites comparáveis ou mais rigorosos. Alcançar a conformidade sem sistemas de pós-combustão dispendiosos (SCR/SNCR), em muitos casos, requer a substituição de queimadores legados por designs modernos de baixo NOx.
Compreender por que os queimadores com baixo teor de NOx são necessários requer uma análise detalhada da química de formação de NOx. Existem três mecanismos principais, cada um exigindo uma estratégia de supressão diferente:
O projeto do queimador com baixo NOx visa todos os três mecanismos simultaneamente. Em aplicações de fornos rotativos, o maior desafio é suprimir o NOx térmico e, ao mesmo tempo, manter a alta luminosidade da chama e o fluxo de calor necessários para a qualidade do clínquer ou da cal. O paradoxo do design é que a alta qualidade do produto exige intensa transferência de calor, enquanto as regulamentações de NOx exigem temperaturas de chama moderadas – uma contradição que a tecnologia avançada de queimador multicanal foi projetada especificamente para resolver.
Os queimadores modernos de baixo NOx empregam várias estratégias de engenharia de combustão sobrepostas, muitas vezes combinadas dentro de um único corpo de queimador para obter reduções combinadas de NOx:
O ar de combustão total é dividido em fluxos primários, secundários e, às vezes, terciários, distribuídos em diferentes posições axiais ao longo da câmara de combustão. A zona primária inicial rica em combustível opera em uma relação ar-combustível subestequiométrica (λ <1), que suprime o pico de temperatura da chama e limita a disponibilidade de oxigênio para a formação térmica de NOx. O ar restante é introduzido progressivamente a jusante até a queima completa. Esta técnica por si só pode reduzir o NOx térmico em 40–60% . Em fornos rotativos, o ar secundário do próprio forno retirado do resfriador de clínquer (a 900–1.000°C) funciona como um mecanismo natural de estabilização de ar quando o ar primário é mantido baixo.
Um fluxo secundário de combustível - normalmente 10–20% da entrada total de calor — é injetado a jusante da zona de combustão primária em uma zona de requeima deficiente em oxigênio. Neste ambiente redutor, os radicais hidrocarbonetos reagem com o NO já formado para produzir nitrogênio molecular (N₂) e vapor de água. O processo alcança destruição adicional de NOx de 50–70% em sistemas bem projetados. A requeima é particularmente eficaz para controlar o NOx do combustível e é comumente integrada com queimadores de fornos a carvão que coprocessam combustíveis alternativos.
Os gases de exaustão resfriados (normalmente entre 200 e 350°C) são recirculados da chaminé de volta para a corrente de ar de combustão ou diretamente para a zona de chama. A massa de gás inerte dilui a concentração de oxigênio e absorve calor, reduzindo a temperatura adiabática da chama em até 150–200°C . Taxas internas de FGR de 10–30% são padrão em queimadores industriais de gás e óleo. O FGR externo requer dutos e ventiladores adicionais, mas oferece controle mais preciso. Em combinação com o estágio de ar, o FGR pode reduzir o NOx para níveis abaixo 30mg/Nm³ em queimadores a gás natural – qualificados como Ultra-Low-NOx (ULN).
Operar o queimador com excesso mínimo de ar reduz o oxigênio total disponível para a formação térmica de NOx. Os queimadores modernos de baixo NOx são projetados para controles rígidos de processo, mantendo o excesso de ar na faixa de 1–5% na entrada do forno, em comparação com 10–15% em projetos legados. A operação LEA também reduz o consumo específico de calor e o volume de gases de combustão, proporcionando um benefício secundário de menores emissões de CO₂ por tonelada de produto. No entanto, o excesso de ar insuficiente acarreta o risco de formação de CO e combustão incompleta, exigindo medição precisa de oxigênio e circuitos de controle.
Em aplicações que utilizam gás natural ou GLP, os queimadores de pré-mistura pobre misturam homogeneamente o combustível e o ar antes da ignição, alcançando uma chama uniformemente pobre com temperaturas de pico bem abaixo do limite térmico de NOx. Os queimadores de pré-mistura ULN podem atingir saídas de NOx abaixo 9 ppm (aproximadamente 17 mg/Nm³) , atendendo às regulamentações de qualidade do ar mais rigorosas da Califórnia (Regra SCAQMD 1146) e padrões globais comparáveis. Esses queimadores não são adequados para fornos rotativos devido ao risco de flashback e ao baixo fluxo de calor, mas são amplamente utilizados em caldeiras industriais, secadores e aquecedores de processo.
| Tipo de queimador | Redução de NOx versus linha de base | Aplicação Típica | Tipos de combustível |
|---|---|---|---|
| Queimador de ar | 30–60% | Caldeiras, fornos | Gás, petróleo, carvão |
| Queimador com estágio de combustível (requeima) | 50–70% | Geração de energia | Gás, carvão pulverizado |
| Queimador FGR | 40–50% | Aquecedores de processo | Gás natural, GLP |
| Queimador Multicanal de Forno Rotativo | 30–80% | Cimento, cal, minerais | Carvão, gás, petróleo, AFR |
| Queimador de pré-mistura ultrabaixo de NOx (ULN) | 70–90% | Aquecimento industrial | Gás natural |
| Queimador de oxidação sem chama (FLOX) | 80–95% | Fornos de alta temperatura | Gás, misturas de hidrogênio |
Entre estes, Oxidação sem chama (FLOX) – também conhecida como Combustão de Ar em Alta Temperatura (HiTAC) – merece menção especial como uma tecnologia emergente. Ao pré-aquecer o ar de combustão acima da temperatura de autoignição do combustível (normalmente acima de 800°C) e ao mesmo tempo dilui-lo com gás de combustão recirculado, o FLOX elimina a formação de chama visível e atinge perfis de temperatura notavelmente uniformes. Isto o torna ideal para fornos de tratamento térmico onde a uniformidade de temperatura é crítica, e está sendo avaliado para aplicações em fornos rotativos em parceria com programas de coqueima de hidrogênio.
O queimador de forno rotativo representa um dos ambientes de combustão mais exigentes tecnicamente em toda a indústria. Os fornos rotativos de cimento — a aplicação mais comum — operam em temperaturas da zona de sinterização de 1.400–1.500°C , gerando altos níveis basais de NOx de 800–1.500 mg/Nm³ . Um queimador de forno rotativo com baixo NOx devidamente especificado deve conciliar dois objetivos conflitantes: suprimir o NOx e manter a chama intensa, estável e altamente luminosa necessária para garantir a qualidade do produto (nodulização do clínquer, teor de cal livre, queimabilidade). Um queimador de forno com baixo teor de NOx projetado incorretamente pode produzir uma chama longa e preguiçosa que reduz o NOx, mas também reduz a produção do forno e aumenta o consumo específico de calor – uma compensação que nenhum gerente de fábrica aceitará.
Além do cimento, os queimadores de fornos rotativos com baixo NOx são essenciais em: fornos de cal (indústrias de petróleo, química e papel, operando a 900–1.200°C); fornos de processamento mineral (pelotização de minério de ferro, calcinação de caulim); fornos de incineração de resíduos perigosos (onde os limites regulamentares de NOx são mais rigorosos, muitas vezes abaixo de 200 mg/Nm³); e Fornos de agregado leve (LWA) . Cada aplicação exige geometria de chama, flexibilidade de combustível e perfil de temperatura diferentes.
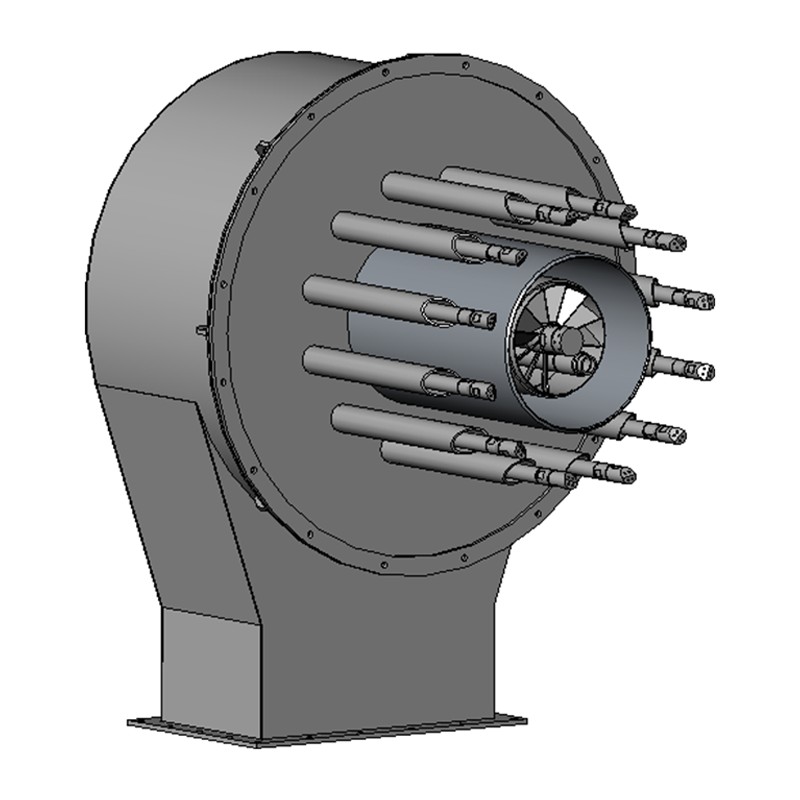
Queimadores modernos de fornos rotativos de baixo NOx usam um design concêntrico multicanal com normalmente 3 a 5 canais separados dispostos coaxialmente em torno de um eixo central. O número e a disposição dos canais variam de acordo com o fornecedor e o tipo de combustível:
O ratio of swirl air to axial air — expressed through the número de momento do ar primário (M) , definido como a razão entre o fluxo de momento do ar primário e o fluxo de momento do ar secundário - é o principal parâmetro de ajuste para o formato da chama e a produção de NOx. Valores M mais altos produzem chamas mais curtas, espessas e intensas (preferido para clínquer de difícil queima); valores mais baixos de M produzem chamas mais longas, semelhantes a lápis (preferido para fornos empoeirados ou produção de cal). As quantidades típicas de ar primário em queimadores de forno com baixo NOx são mantidas em 6–12% do ar de combustão total , em comparação com 15–25% em projetos mais antigos de canal único, reduzindo a quantidade de ar rico em oxigênio e alta temperatura na zona de pico da chama, onde o NOx térmico é gerado mais rapidamente.
Em um sistema de forno completo – particularmente fornos pré-calcinadores modernos que representam a maior parte da nova capacidade de cimento em todo o mundo – a redução de NOx é alcançada no nível do sistema, não apenas no queimador individual. A estratégia integrada funciona da seguinte forma:
Esta abordagem integrada permite que as modernas fábricas de cimento pré-calcinador atinjam níveis de emissão de NOx de 200–500 mg/Nm³ — bem dentro do limite IED/BREF da UE e competitivo com sistemas SCR mais dispendiosos. Um queimador FLSmidth JETFLEX ou KHD Pyrojet bem comissionado em uma linha de clínquer de 5.000 tpd, combinado com um pré-calcinador escalonado, demonstrou níveis sustentados de NOx de 300–350mg/Nm³ sem qualquer consumo de reagente SNCR.
| Parâmetro | Queimador Convencional | Queimador de forno com baixo NOx |
|---|---|---|
| Emissão de NOx (forno de cimento) | 800–1.500 mg/Nm³ | 200–500 mg/Nm³ |
| Volume de ar primário | 15–25% do total | 6–12% do total |
| Temperatura máxima da chama | ~1.900°C | ~1.700–1.800°C |
| Capacidade de combustível alternativo | Limitado (<10% de substituição térmica) | Até 80% de substituição térmica |
| Consumo Específico de Calor | Linha de base | Neutro a −3% |
| Taxa de desgaste refratário | Mais alto (chama mais quente e mais curta) | Reduzido (vida útil da campanha mais longa) |
| Taxa de abertura | 2:1 típico | 3:1 a 5:1 |
| Disparo Multicombustível Simultâneo | Não é possível | Até 4 combustíveis simultaneamente |
Selecionar o queimador de baixo NOx certo para um forno rotativo é uma decisão de engenharia multidisciplinar que impacta não apenas a conformidade ambiental, mas também a capacidade de produção, os custos de combustível e a vida útil do refratário. Os seguintes critérios devem orientar o processo de avaliação:
Uma das aplicações comercialmente mais importantes de queimadores avançados de fornos rotativos com baixo NOx é o coprocessamento de combustíveis e matérias-primas alternativas (AFR) . À medida que os custos de eliminação em aterros aumentam e os mecanismos de fixação de preços do carbono se expandem a nível mundial, os produtores de cimento e de cal estão a aumentar agressivamente as suas taxas de substituição térmica (TSR) — a fracção do fornecimento total de calor derivado de combustíveis alternativos.
Os principais produtores de cimento na Europa alcançaram valores de TSR de 80–100% em fábricas específicas (por exemplo, fábricas da Holcim na Alemanha e na Suíça), reduzindo drasticamente o consumo de combustíveis fósseis e a intensidade de CO₂. O queimador principal do forno lida com os combustíveis alternativos mais desafiadores: RDF grosso (combustível derivado de resíduos, tamanho de partícula de até 50 mm), TDF (combustível derivado de pneus, borracha triturada com fio de aço), farinha animal e biomassa contaminada. Esses combustíveis exigem um canal AF dedicado e de grande diâmetro com:
O NOx implications of high-TSR operation are complex. While biomass and RDF generally contain less fuel-bound nitrogen than petcoke or coal, their lower calorific value and slower burnout rates can alter flame temperature profiles in ways that either increase or decrease thermal NOx depending on kiln configuration. A Low-NOx burner with real-time momentum control is therefore essential for maintaining NOx compliance as fuel mix varies daily or even hourly in high-TSR operations.
Um queimador de baixo NOx é um medida primária (lado da combustão) e é mais econômico como primeira linha de controle de NOx. É frequentemente combinada com medidas secundárias (pós-combustão) quando limites mais rigorosos ou condições específicas do local exigem reduções adicionais:
Para a maioria das fábricas de cimento e cal que visam a conformidade com os padrões atuais da EPA da UE ou dos EUA, um queimador de forno rotativo de baixo NOx combinado com SNCR oferece o equilíbrio ideal entre custo de capital, complexidade operacional e desempenho de emissões, fornecendo níveis combinados de NOx de 150–250mg/Nm³ a um custo total do sistema aproximadamente 5–8 vezes menor do que uma instalação SCR equivalente.
O global Low-NOx burner market for rotary kilns is served by a limited number of highly specialized combustion engineering firms with decades of cement- and lime-specific application knowledge. Key suppliers and their flagship products include:
Ao avaliar fornecedores, os compradores devem sempre solicitar dados detalhados de referência da planta em tamanhos de fornos, misturas de combustível e níveis de produção de clínquer comparáveis, já que o desempenho do NOx é altamente específico do local. Um queimador alcançando 350 mg/Nm³ em um forno a gás pode fornecer 600mg/Nm³ no mesmo forno operando 60% de coque de petróleo sem ajustes de combustão no nível do sistema. Os testes de emissões realizados por terceiros sob condições operacionais representativas — e não apenas com dados fornecidos pelo fornecedor — devem ser o padrão para a devida diligência.
O regulatory pressure driving Low-NOx burner adoption continues to intensify globally. The EU's revised BREF for cement, lime, and magnesium oxide (published 2013, under revision for 2024–2025) is expected to tighten BAT-associated emission levels (BAT-AELs) for NOx in cement kilns to 100–450 mg/Nm³ — empurrando muitas instalações existentes somente de SNCR para retrofits de SCR e tornando o papel de um queimador de forno avançado com baixo teor de NOx como camada de base mais crítico do que nunca.
Olhando para o futuro, três tendências emergentes estão remodelando a tecnologia de queimadores com baixo teor de NOx para fornos rotativos:
Queimadores com baixo teor de NOx — especialmente projetos de queimadores de forno rotativo multicanal — proporcionam redução de NOx confiável e econômica, sem penalidades significativas de energia ou sistemas complexos de reagentes. Com a capacidade de reduzir as emissões de NOx dos fornos de mais de 1.000 mg/Nm³ até abaixo de 400 mg/Nm³ apenas através da engenharia de combustão, eles permanecem indispensáveis nas indústrias de cimento, cal, minerais e coprocessamento de resíduos. A sua compatibilidade com combustíveis alternativos e derivados de resíduos posiciona-os simultaneamente como uma ferramenta de controlo de emissões e uma alavanca de redução de custos. Para os operadores de instalações que enfrentam limites regulatórios cada vez mais rigorosos, atualizar para um moderno queimador de forno rotativo com baixo NOx é consistentemente o primeiro passo mais econômico numa estratégia escalonada de controlo de emissões — antes de investir em sistemas de reagentes SNCR ou no capital substancial de instalações SCR.
Um queimador de baixo NOx normalmente atinge emissões de NOx na faixa de 30–150 mg/Nm³ no gás natural em aplicações industriais padrão, usando técnicas como estágio de ar, FGR ou estágio de combustível. Um queimador Ultra-Low-NOx (ULN) vai além - usando tecnologia de pré-mistura enxuta e/ou FGR profundo - para atingir níveis de NOx abaixo 9 ppm (aproximadamente 17 mg/Nm³) . Queimadores ULN são comuns na Califórnia (regulamentados pela Regra 1146 do SCAQMD) e normalmente são limitados a gás natural ou GLP em caldeiras e aquecedores de processo. Eles não são adequados para aplicações em fornos rotativos devido ao risco de retorno de chama e à necessidade de fluxos de calor muito altos e estáveis.
Sim, o retrofit é uma das aplicações mais comuns. A maioria dos queimadores de forno rotativo multicanal com baixo teor de NOx são projetados para serem compatíveis com as geometrias existentes da capa do forno e as dimensões da plataforma do queimador. Um retrofit normalmente requer a substituição do corpo do queimador e do conjunto do bico, o redirecionamento das linhas de fornecimento de combustível para canais de combustível adicionais, a atualização do ventilador de ar primário para maior velocidade com menor volume e a reconfiguração da lógica de controle de combustão no DCS da planta. Projetos de modernização em linhas de clínquer de 3.000 a 5.000 tpd normalmente custam 0,5–1,5 milhões de euros e obter retorno financeiro dentro de 2 a 4 anos por meio da redução de custos de combustível e evitando penalidades de conformidade.
Quando adequadamente projetado e comissionado, um queimador de forno rotativo com baixo NOx deve ter um efeito neutro a ligeiramente positivo na qualidade do clínquer e no rendimento do forno. Volumes mais baixos de ar primário aumentam a temperatura do ar secundário disponível na coifa do forno (em aproximadamente 20–50°C), o que melhora a recuperação de calor do resfriador de clínquer e reduz o consumo específico de calor. No entanto, se o queimador não estiver corretamente ajustado – especialmente se o formato da chama for muito longo ou insuficientemente intenso – o teor de cal livre pode aumentar, indicando uma sinterização incompleta. O comissionamento e o suporte operacional contínuo do fornecedor do queimador são essenciais durante os primeiros 3 a 6 meses após uma modernização ou nova instalação.
Os modernos queimadores de fornos rotativos com baixo NOx são projetados para flexibilidade multicombustível . Eles podem queimar simultaneamente carvão pulverizado (tamanho de partícula <100 µm, umidade <1%), coque de petróleo (petcoke), gás natural, GLP, óleo combustível pesado (HFO) e uma variedade de combustíveis alternativos, incluindo combustível derivado de pneus (TDF), combustível derivado de resíduos (RDF, tamanho de partícula de até 30–50 mm dependendo do projeto do canal), farinha animal, lodo de esgoto seco e pellets de biomassa. A capacidade de lidar com vários combustíveis simultaneamente sem interrupção do processo é um diferencial competitivo importante entre fornecedores premium. As plantas que atingem TSR acima de 60% normalmente requerem um canal AF dedicado com um mínimo Diâmetro interno de 25–30 mm e construção endurecida da ponta do bico.
O monitoramento de desempenho normalmente inclui: um Sistema de Monitoramento Contínuo de Emissões (CEMS) instalado na pilha do forno medindo NOx, SO₂, CO, O₂ e poeira total em tempo real; câmeras de chama no forno que fornecem monitoramento visual e infravermelho do formato da chama; transmissores primários de fluxo de ar, pressão e temperatura em cada canal do queimador; medidores de vazão mássica de combustível (tipo Coriolis para carvão e AF); e analisadores de qualidade de clínquer (cal livre, finura Blaine). Instalações avançadas também implantam pirômetros acústicos para mapeamento da temperatura do casco do forno e analisadores ópticos de gás na câmara de entrada do forno para monitoramento do equilíbrio CO/O₂ – fornecendo alerta precoce de anomalias de combustão antes que elas afetem os níveis de NOx ou a qualidade do produto.
O main structural body (lance tube, air ducts, outer casing) of a Low-NOx rotary kiln burner typically has a service life of 15–25 anos com manutenção adequada. Componentes de desgaste — incluindo pontas de bicos, palhetas giratórias e tubos de transporte de carvão/AF — exigem substituição a cada 12–36 meses dependendo da abrasividade do combustível e das horas de operação. Os fornecedores geralmente mantêm programas de peças de reposição por no mínimo 15 anos após a fabricação. A economia favorece fortemente o prolongamento da vida útil do corpo do queimador através da substituição periódica do bico, em vez da substituição completa do queimador, já que os conjuntos da ponta do bico normalmente custam 5–15% do preço total do sistema de queimador.
Para fornos que operam principalmente com carvão ou coque de petróleo com coprocessamento limitado de combustível alternativo, um queimador com baixo teor de NOx sozinho normalmente atinge 400–600 mg/Nm³ — compatível com o atual limite de IED da UE de 500 mg/Nm³, mas potencialmente acima do intervalo MTD-AEL mais rigoroso esperado no BREF revisto sobre cimento (provavelmente 100–450 mg/Nm³). Nesses casos, a adição de SNCR é o próximo passo mais comum. Para fornos a gás ou fornos com TSR de alta biomassa, os níveis de NOx somente no queimador de 250–400 mg/Nm³ são alcançáveis, satisfazendo os limites atuais. As fábricas que enfrentam o rigor pós-2025 — especialmente na Alemanha, nos Países Baixos e na Áustria — estão cada vez mais a combinar queimadores de baixo NOx com pré-calcinador encenado SNCR para permanecerem em conformidade sem investimento de capital SCR.

 Fabricantes de equipamentos térmicos e de combustão de alto desempenho OEM/ODM